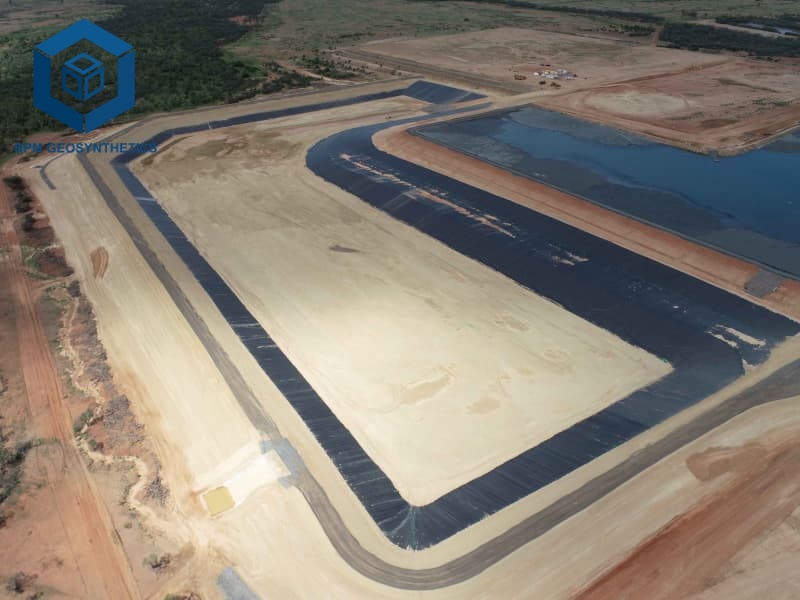
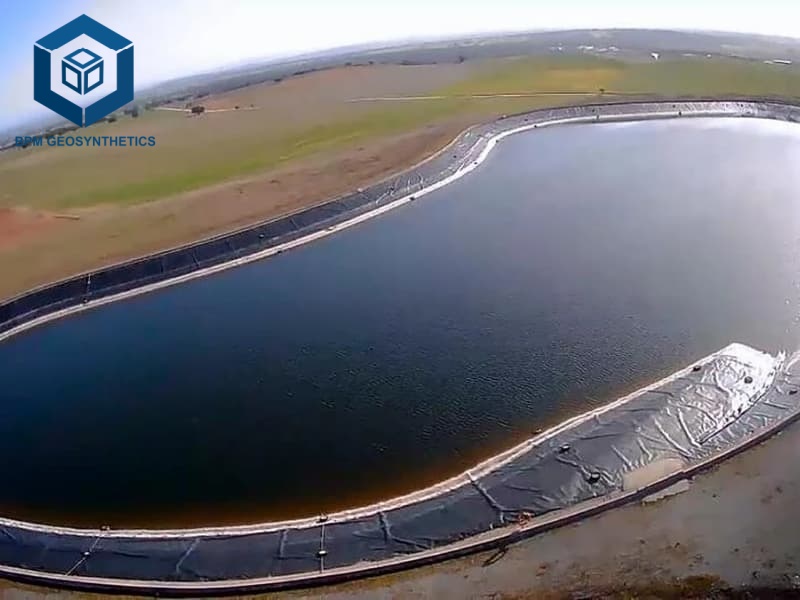
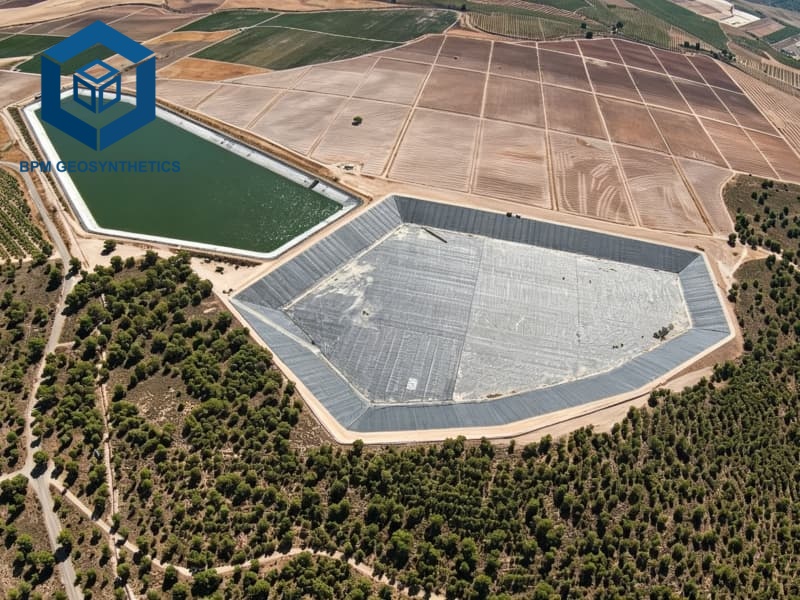
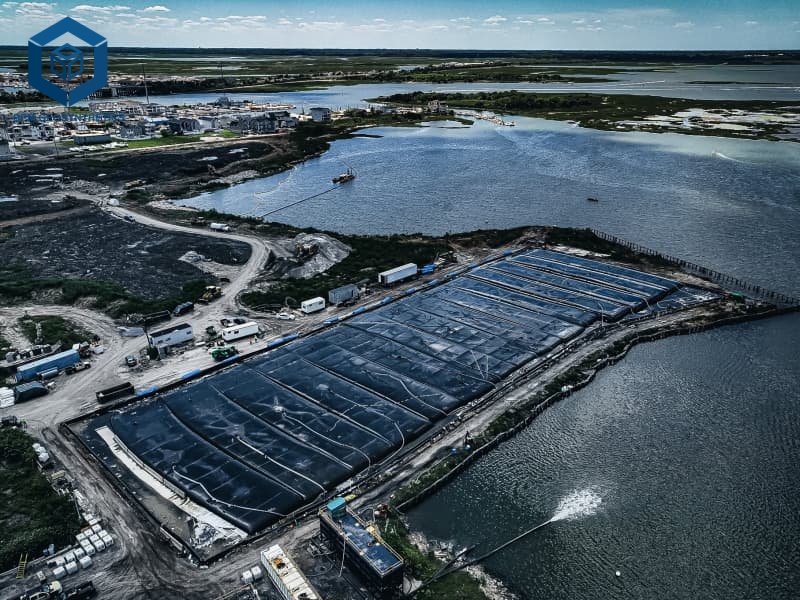
L’installation d’une membrane en PEHD consiste à déployer, souder, ancrer et contrôler la qualité d’une géomembrane en polyéthylène PEHD haute densité afin de créer une barrière continue et imperméable. Même un matériau de qualité supérieure conforme à la norme GRI-GM13 sera inefficace si l’installation est incomplète. Les données du secteur montrent régulièrement que plus de 70 % des défaillances des systèmes de géomembranes sont dues à des erreurs d’installation plutôt qu’à des défauts du matériau. Le respect des procédures détermine donc directement l’étanchéité, la conformité réglementaire et la durée de vie prévue de 30 à 100 ans pour les décharges, les bassins de lixiviation minière, les réservoirs, les étangs d’aquaculture et les systèmes de confinement secondaire.
Ce guide pratique rassemble les meilleures pratiques actuelles issues des normes ASTM D6392 (essais destructifs des soudures), ASTM D4437 / D5641 / D5820 (essais non destructifs), des normes GRI-GM13 et GRI-GM19, ainsi que de l’expérience de terrain. Des paramètres quantifiables – largeurs de recouvrement de 75 à 150 mm, températures de soudage généralement de 380 à 450 °C, pressions d’essai de canal d’air de 25 à 30 psi et critères d’acceptation au pelage/cisaillement – sont présentés afin que les équipes de projet puissent mettre en œuvre et vérifier chaque étape avec une fiabilité mesurable. Le guide se conclut par la présentation des avantages offerts par The Best Project Material Co., Ltd (BPM Geosynthetics).
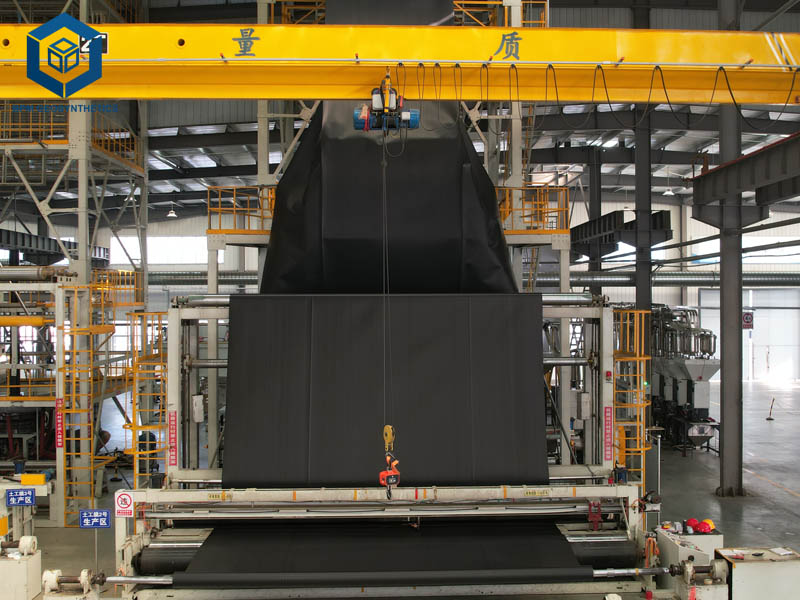
1. Qu’est-ce que la pose d’une membrane PEHD ?
La pose d’une membrane PEHD comprend l’ensemble des opérations, de la réception de la sous-couche à la couverture finale et à la documentation. Les principales phases sont :
Préparation et réception de la sous-couche
Mise en place optionnelle du géotextile
Déploiement et positionnement des panneaux
Soudure sur site (fusion à chaud et extrusion)
Ancrage
Essais non destructifs et destructifs
Réparation des défauts
Pose de la couverture de protection
2. Procédure d’installation étape par étape de la membrane PEHD
2.1 Préparation du site et réception de la sous-couche
Une sous-couche correctement préparée est essentielle à la performance à long terme de la membrane. Toutes les roches de plus de 12 à 20 mm, les racines, la végétation et les débris pointus doivent être éliminés. La surface est nivelée et compactée à au moins 90 à 95 % de la densité Proctor standard. La planéité est vérifiée à l’aide d’une règle de 3 m ; l’écart maximal est généralement limité à 3 à 5 mm. Les zones molles sont excavées et remplacées par un remblai approprié. Un compactage à l’aide d’un camion chargé permet d’identifier les zones instables restantes.
Une sous-couche bien préparée peut réduire le risque de perforation jusqu’à 90 %. La mise en place d’une sous-couche géotextile (non tissé de 200 à 400 g/m²) est fortement recommandée sur tout site contenant des matériaux anguleux résiduels ou présentant un risque de tassement différentiel. Le géotextile agit comme un amortisseur, augmentant la résistance effective à la perforation de la membrane PEHD de 30 à 50 %.
2.2 Réception, stockage et disposition des panneaux
À la livraison, chaque rouleau est inspecté afin de détecter tout dommage, vérifié par rapport au bon de livraison et stocké sur une surface propre et plane, à l’écart des sources de chaleur et des produits chimiques. Les rouleaux restent dans leur emballage d’origine jusqu’à leur utilisation. Un plan de disposition des panneaux est établi afin de minimiser la longueur totale des joints sur chantier, d’éviter les joints dans les zones de fortes contraintes (dans la mesure du possible à moins de 1,5 m des crêtes de talus ou des pénétrations) et d’orienter les joints parallèlement à la ligne de pente maximale sur les talus.
2.3 Déploiement de la membrane
Le déploiement ne commence que lorsque les conditions météorologiques sont favorables (généralement une température ambiante de 5 à 40 °C, un vent inférieur à force 4 et aucune précipitation). Les rouleaux sont positionnés et déroulés avec précaution, sans jamais être traînés, selon le tracé prévu. Une marge de 1 à 2 % est prévue pour compenser la contraction thermique. Un lestage temporaire (sacs de sable espacés de 2 à 5 m) empêche le soulèvement par le vent. Seule la quantité de membrane pouvant être soudée et fixée le jour même est déployée. L’exposition prolongée aux UV des matériaux non fixés est à éviter.
Sur les pentes, la membrane est posée de la crête vers le bas, de sorte que les joints soient parallèles à la direction de la pente. Les joints horizontaux sont interdits sur les pentes raides en raison des contraintes de traction dues au poids propre de la membrane.
2.4 Soudage – L’opération la plus critique
Le soudage crée la barrière continue. Deux méthodes principales sont utilisées :
Le soudage à chaud (fusion) est la méthode standard pour les joints longs et accessibles sur le terrain. Une soudeuse à double cordon fusionne simultanément les surfaces de recouvrement et les comprime sous des rouleaux de pression, produisant deux cordons de soudure parallèles séparés par un canal d’air contrôlable. Les paramètres de procédé typiques sont les suivants :
Largeur de recouvrement : 75 à 150 mm (généralement 100 à 120 mm)
Température du coin : 380 à 450 °C (ajustée en fonction de l’épaisseur et des conditions ambiantes)
Vitesse de déplacement : 1,5 à 3,0 m/min
Pression du rouleau : calibrée selon les recommandations du fabricant (souvent 2 à 4 bar)
Le soudage par extrusion est utilisé pour les réparations, les rustines, les joints en T, les travaux de précision autour des pénétrations et les zones inaccessibles à la soudeuse à coin. La surface est nettoyée et légèrement abrasée, un cordon de PEHD fondu est extrudé, puis soudé sous pression. Le recouvrement pour les rustines extrudées est généralement d’au moins 75 mm au-delà de la zone endommagée.
Des essais de soudage sont réalisés au début de chaque poste et à chaque changement de conditions. Des échantillons sont testés pour le pelage et le cisaillement avant le soudage en production.
2.5 Ancrage
Le périmètre du revêtement est fixé dans des tranchées d’ancrage. Les dimensions typiques des tranchées sont de 0,4 à 1,0 m de large sur 0,4 à 1,0 m de profondeur, dimensionnées en fonction des charges de vent et de sol prévues. La membrane est placée dans la tranchée, remblayée avec de la terre compactée ou un matériau spécifié, puis la surface est remise en état. Pour les travaux provisoires, des sacs de sable ou des ancrages mécaniques peuvent être utilisés jusqu’à la mise en place de la couverture définitive.
2.6 Essais et contrôle qualité
Chaque joint est soumis à des essais non destructifs ; certains points font l’objet d’essais destructifs.
Essais non destructifs
Essai au canal d’air (joints de fusion à double voie) : les extrémités sont scellées, le canal est pressurisé à 25–30 psi (environ 170–200 kPa) pendant 5 minutes. Une perte de pression supérieure à 10–20 % indique une fuite ; la zone est alors localisée à l’eau savonneuse et réparée.
Essai à la boîte à vide (joints et patchs d’extrusion) : une solution savonneuse est appliquée, la boîte à vide est placée sur le joint et le vide est créé. L’apparition de bulles signale une fuite. Des essais d’étincelage peuvent être réalisés sur les revêtements conducteurs.
Essais destructifs
Des échantillons sont prélevés à raison d’un par soudeur et par poste, ou tous les 150 à 500 m de joint (selon le projet). Des essais de pelage et de cisaillement sont effectués conformément à la norme ASTM D6392. Les critères d’acceptation exigent généralement une résistance au pelage ≥ 31 N/cm (ou la valeur spécifiée pour le projet), une résistance au cisaillement ≥ 50 à 90 % de la résistance de la tôle d’origine et un mode de rupture cohésive (déchirure du film). Les échantillons non conformes entraînent une investigation et la réparation de la longueur de joint concernée.
Tous les résultats d’essais, l’identification des soudeurs, les données météorologiques et les rapports de réparation sont consignés dans le dossier CQA.
2.7 Réparation des défauts
Tout trou, déchirure ou joint défaillant est réparé par un patch soudé par extrusion du même matériau.
La réparation s’étend d’au moins 100 à 150 mm au-delà du défaut dans toutes les directions. L’étanchéité de la réparation est vérifiée à l’aide d’une boîte à vide. Les zones endommagées importantes peuvent nécessiter le remplacement des panneaux.
2.8 Mise en place de la couverture de protection
Une fois les tests terminés et validés, une couverture de protection (terre, géotextile ou couche de drainage) est mise en place. Il est interdit de circuler directement sur la membrane non protégée. L’épaisseur et le matériau de la couverture sont conformes aux spécifications du projet (généralement 300 à 600 mm de terre sélectionnée).
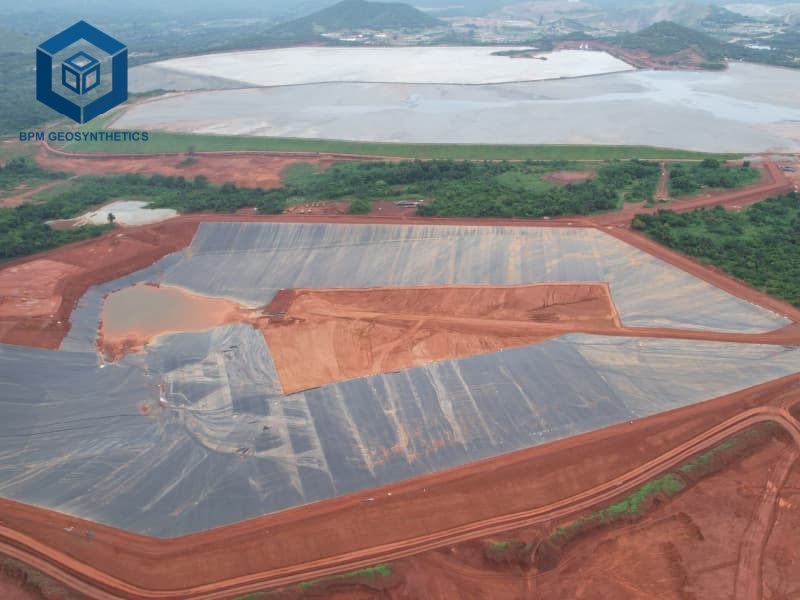
3. Facteurs clés pour la réussite de la pose d’une membrane PEHD
Le respect des conditions météorologiques, la présence de techniciens soudeurs certifiés, l’utilisation d’équipements calibrés et de matériaux conformes à la norme GRI-GM13 sont indispensables. Souder hors de la plage de températures recommandée ou sur des surfaces humides/sales réduit la résistance des joints de 20 % ou plus. Une préparation insuffisante du support est responsable d’une grande partie des perforations après la construction.
4. Erreurs courantes à éviter
Élimination insuffisante des objets pointus ou compactage insuffisant
Chevauchement insuffisant des joints ou soudage sur des surfaces contaminées
Poursuite du soudage de production après un essai de soudure raté
Omission ou documentation insuffisante des essais non destructifs et destructifs
Exposition prolongée aux UV d’une membrane non fixée
Position de joints horizontaux sur des pentes abruptes
5. Avantages de The Best Project Material Co., Ltd (BPM Geosynthetics)
The Best Project Material Co., Ltd (BPM Geosynthetics) fournit des géomembranes en PEHD conformes ou supérieures à la norme GRI-GM13, d’une épaisseur de 0,5 mm à 3,0 mm. La qualité constante de la résine, la dispersion contrôlée du noir de carbone et les valeurs documentées de résistance à la traction, à la perforation et à l’OIT garantissent un substrat fiable pour le soudage sur site. Les rouleaux larges (jusqu’à 7-10 m) permettent de réduire la longueur totale des joints de chantier de 20 à 40 % sur de nombreux projets, diminuant ainsi le temps d’installation et le nombre de risques de fuite.
BPM fournit des fiches techniques, des recommandations sur les paramètres de soudage et des échantillons pour faciliter les essais de soudage et la planification de l’assurance qualité. Les certifications ISO 9001 et CE, ainsi que les vérifications effectuées par des laboratoires tiers (SGS, BV, Intertek), assurent la traçabilité exigée par les maîtres d’ouvrage et les organismes de réglementation. Des délais de livraison compétitifs et un support technique réactif permettent aux équipes de projet d’obtenir l’épaisseur, la finition de surface (lisse ou texturée) et les dimensions de rouleaux adaptées à la disposition des panneaux.
Pour les projets exigeant à la fois des matériaux de haute qualité et une assistance pratique à la pose, BPM Geosynthetics propose une solution d’approvisionnement complète, conforme aux procédures détaillées décrites dans ce guide.
6. Avantages d’une pose correcte de la membrane PEHD
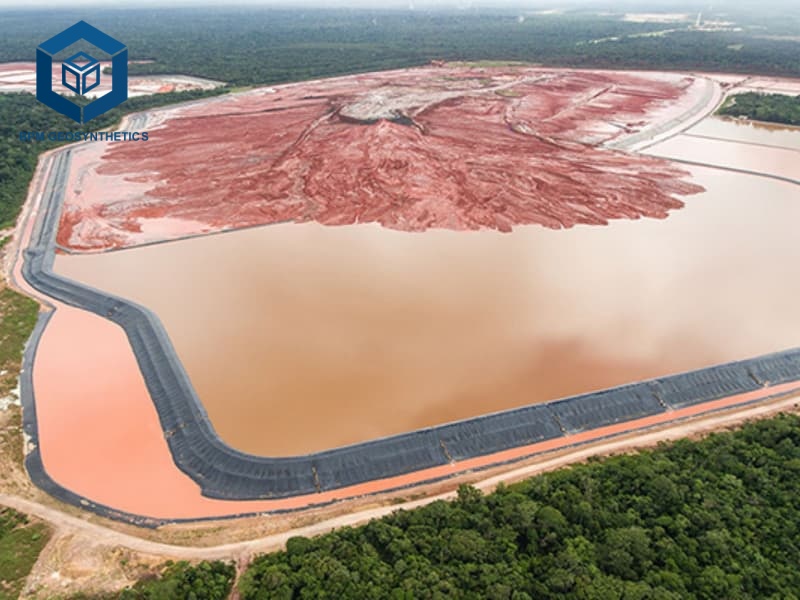
Une pose réalisée correctement offre des avantages concrets : taux de fuite quasi nuls, durée de vie de plusieurs décennies, réduction des coûts de maintenance et de remise en état, et conformité documentée aux autorisations environnementales. Lorsque les matériaux, la main-d’œuvre et les tests sont maîtrisés, le système de membrane constitue une barrière technique fiable et non une source de risques potentiels.
Conclusion
Ce guide étape par étape pour la pose de géomembranes en PEHD débute par une préparation rigoureuse du support, se poursuit par un déploiement contrôlé et un soudage par fusion double couche, et se termine par des essais non destructifs et destructifs complets, l’ancrage et la pose d’une couverture de protection. Des paramètres quantifiables (recouvrement, température, pression, pressions d’essai et critères de résistance) définissent des critères d’acceptation objectifs à chaque étape. En évitant les erreurs courantes et en documentant chaque opération, on transforme une géomembrane GRI-GM13 de haute qualité en un système de confinement durable et étanche.
BPM Geosynthetics (The Best Project Material Co., Ltd) fabrique des géomembranes en PEHD conçues pour une soudabilité optimale et une performance durable. Pour obtenir des fiches techniques, les paramètres de soudage recommandés, des échantillons et des devis personnalisés en fonction de l’épaisseur, de la disposition des panneaux et des exigences CQA de votre projet, contactez BPM Geosynthetics dès aujourd’hui.